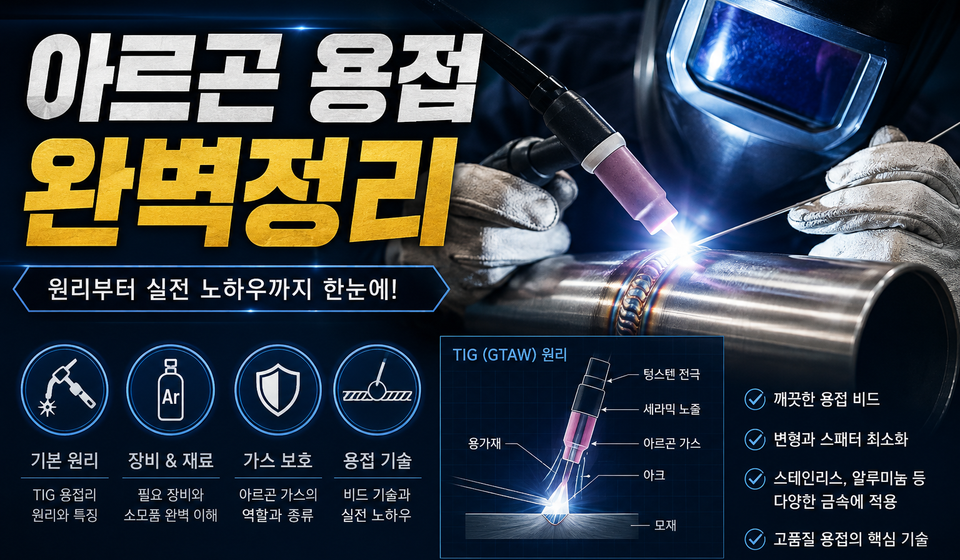

혹시 매끈하게 굴곡진 스테인리스 파이프나 단단한 알루미늄 프레임을 보면서 “어떻게 저렇게 튀어 나온 이음매 없이 매끄럽게 접합했을까?” 하고 궁금해하신 적 있으신가요?
금속 가공 분야에서 가장 아름답고 정밀한 결과를 만들어내는 기술을 꼽으라면 단연 TIG(Tungsten Inert Gas) 기법입니다. 흔히 현장에서는 아르곤 가스를 보호가스로 사용하기 때문에 알곤 작업이라 부르죠. 오늘은 금속 접합의 꽃이라 불리는 이 기술의 원리부터 현장 노하우, 안전 수칙까지 철저하게 해부해 보겠습니다.
💡 1. 기본 원리 및 개념: 불활성 가스가 만든 정밀함
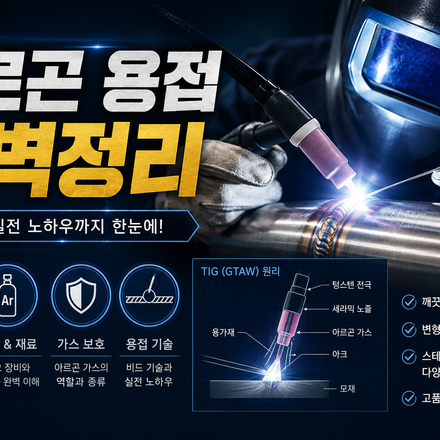
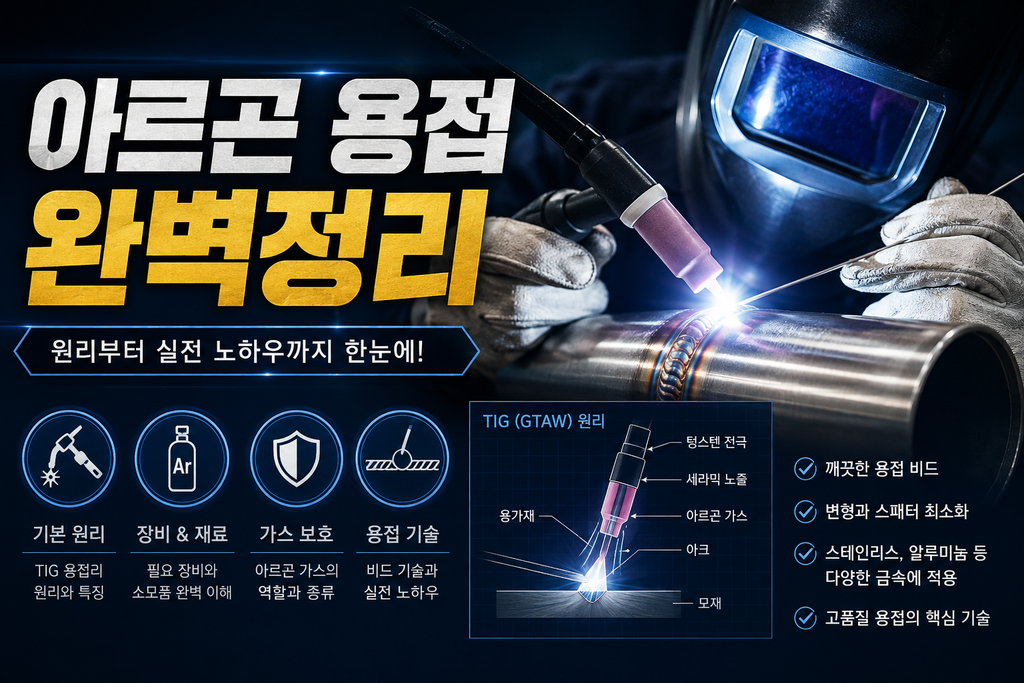
TIG 용접은 기본적으로 융점이 3,422°C에 달하는 비소모성 텅스텐 전극봉과 모재 사이에 아크(Arc)를 일으켜 발생한 고열로 금속을 녹여 접합하는 방식입니다. 이때 전극봉 자체가 녹아내리는 피복아크 용접과 달리, 텅스텐 봉은 아크를 유지하는 역할만 수행하며 필요에 따라 오른손으로 토치를 잡고 왼손으로 용가재(용접봉)를 직접 공급합니다.
여기서 핵심은 바로 ‘보호가스’입니다. 공기 중에 존재하는 산소와 질소는 높은 열을 받은 용융 금속과 만나는 순간 격렬한 산화 반응을 일으키며 기포나 결함을 만들어냅니다. 이 문제를 해결하기 위해 반응성이 거의 없는 순도 99.99% 이상의 아르곤(Ar) 가스를 토치 노즐을 통해 분사합니다. 이처럼 아르곤 용접은 불활성 가스인 아르곤을 주위로 분사하여 공기 중의 산소와 질소로부터 용융부를 완벽하게 차단하는 고품질 접합 기술입니다.
🛠️ 2. 장점과 단점: 왜 고난도 현장에서 필수일까?
모든 가공 기술에는 빛과 그림자가 존재합니다. 작업을 시작하기 전 특성을 명확히 이해해야 최선의 결과를 얻을 수 있겠죠?
✨ 확실한 장점
- 극상의 비드 품질과 깔끔함: 용융 슬래그가 발생하지 않아 작업 후 불순물을 털어내는 스패터 작업이 필요 없습니다. 얇은 은빛 물결 형태의 정교한 용접선(비드)을 만들어냅니다.
- 광범위한 모재 적용성: 탄소강은 물론 스테인리스 스틸, 알루미늄, 구리, 티타늄, 인코넬 등 거의 모든 공업용 금속을 접합할 수 있습니다.
- 박판(얇은 판) 가공의 우수성: 전류 제어가 매우 세밀하여 1mm 이하의 얇은 판재도 구멍을 뚫지 않고 정밀하게 이을 수 있습니다.
⚠️ 고려해야 할 단점
- 작업 속도의 한계: MIG/MAG나 CO2 방식에 비해 용착 속도가 느려 대형 구조물의 대량 생산에는 효율이 떨어집니다.
- 높은 숙련도 요구: 토치 간격, 전류 조절, 용가재 투입의 삼박자가 손끝 감각으로 맞아떨어져야 하므로 상당한 훈련이 필요합니다.
- 바람에 대한 약점: 야외 작업 시 바람이 불면 보호가스가 날아가 결함(포로시티)이 발생하므로 방풍 대책이 필수입니다.
특히 정밀함과 깔끔한 비드 형성이 필요한 작업에서 아르곤 용접의 가치는 단연 돋보입니다.
📊 3. 용접 방식 비교: TIG vs MIG vs 피복아크(SMAW)
현장에서 상황에 맞는 최선의 공법을 선택하려면 각 방식의 차이점을 명확히 알아야 합니다. 아래 비교 표를 확인해 보세요.
| 구분 | TIG (아르곤) | MIG / MAG | 피복아크 (SMAW/전기) |
| 전극봉 종류 | 비소모성 (텅스텐) | 소모성 (와이어 자동 공급) | 소모성 (피복 용접봉) |
| 보호 방식 | 불활성 가스 (Ar, He) | 불활성 또는 활성가스(CO2 혼합) | 용접봉 피복재 연소 가스 |
| 주요 대상 | 박판, 배관, 알루미늄, STS | 중후판, 구조물, 대량생산 | 건설 현장, 철구조물, 야외 |
| 스패터 발생 | 거의 없음 | 다량 발생 | 발생함 |
| 작업 난이도 | 상 (양손 사용) | 중 (원핸드 가공) | 중~하 |
| 비드 외관 | 매우 우수 (최상) | 보통 | 보통~양호 |
다른 작업 방식과 직접 비교해 보면 아르곤 용접이 제공하는 섬세함과 깨끗한 finish 라인이 왜 최고 등급으로 평가받는지 실감할 수 있습니다.
👨🏭 4. 현장 전문가의 실전 작업 노하우 3가지
경력자들의 손끝에서 나오는 불량률 0%의 비결은 무엇일까요? 현장에서 즉시 적용할 수 있는 핵심 팁을 공개합니다.
1) 텅스텐 전극봉 연마 각도
전극봉 끝을 어떻게 갈아내느냐에 따라 아크의 집중도가 완전히 달라집니다.
- 얇은 부재(저전류): 전극봉 끝을 뾰족하게(15~30도) 연마하여 아크 집중도를 높입니다.
- 두꺼운 부재(고전류): 끝을 약간 뭉툭하게(45~60도) 갈아 전극봉 손상을 막고 용입 깊이를 확보합니다.
- 주의: 연마 결은 반드시 전극봉 축과 평행한 방향(길이 방향)으로 갈아내야 아크가 흔들리지 않습니다!
2) 재질별 전원(AC/DC) 선택 법칙
- 직류 정극성(DCEN): 모재에 열이 70% 집중되어 탄소강, 스테인리스 스틸 용접 시 깊은 용입을 얻을 수 있습니다.
- 교류(AC): 알루미늄 표면의 강한 산화막을 제거하는 ‘세척 작용(Cleaning Action)’이 필요하므로 반드시 교류 전원을 사용해야 합니다.
3) 백비드(Back Bead) 퍼징 테크닉
스테인리스 파이프 내부를 접합할 때, 외부만 신경 쓰면 내부가 산화되어 “너덜너덜한 흑색 산화물”이 생깁니다. 이를 방지하려면 파이프 내부에도 아르곤 가스를 미리 채워주는 백퍼징(Back Purging) 작업을 거쳐야 안쪽까지 매끄러운 꿀비드가 형성됩니다.
실제 구조물이나 배관 현장에서 아르곤 용접을 진행할 때 불량률을 줄이는 핵심은 바로 텅스텐 봉의 각도와 아르곤가스 흐름 제어입니다.
⚠️ 5. 안전 수칙 및 작업 환경 체크리스트
고품질의 결과물도 좋지만, 작업자의 안전보다 중요한 것은 없습니다. 강력한 자외선과 높은 아크열이 발생하므로 방심은 금물입니다!
- 강력한 UV 차단: 일반 아크보다 강력한 유해 자외선이 방출되므로 반드시 차광도가 높은 면상 보안면과 차단 차광의를 착용하세요. 피부 노출 시 화상을 입을 수 있습니다.
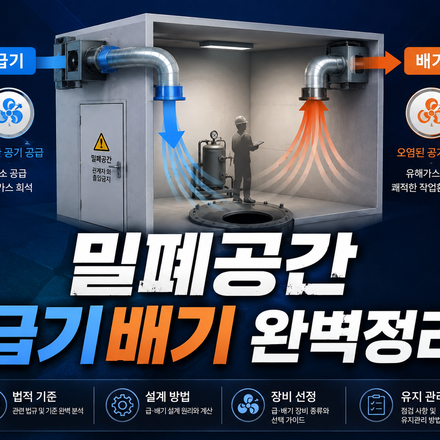
- 밀폐공간 질식 위험 경고: 아르곤 가스는 무색, 무취이며 공기보다 nặng(밀도가 높음)하여 바닥으로 깔립니다. 탱크 내부나 밀폐 공간 작업 시 가스가 누출되면 산소 결핍으로 인한 질식 사고 위험이 매우 높으므로 강제 환기 장치를 반드시 가동해야 합니다.
- 감전 예방: 토치를 잡은 손이 젖지 않도록 건조한 가죽 장갑을 착용하고 절연 상태를 항시 점검하세요.
초보자부터 숙련공까지 아르곤 용접을 안전하게 다루기 위해서는 올바른 보호구 착용과 환기 시스템 점검이 선택이 아닌 필수 조건입니다.
📝 요약 정리
TIG 공법은 금속 가공에 있어 미학적인 완성도와 구조적 건전성을 동시에 만족시키는 최고의 기술입니다. 기본 원리를 철저히 이해하고 모재에 맞는 전류 설정과 가스 유량 조절, 그리고 백퍼징 기법까지 익혀둔다면 현장에서 인정받는 고숙련 전문가로 거듭날 수 있을 것입니다. 올바른 안전 수칙 준수와 지속적인 연습으로 완벽한 비드를 완성해 보세요!